 Байто Абразивный
Шлифование – это сложный процесс механической обработки.. Уровень динамической балансировки шлифовального круга, установленного на шпинделе, оказывает заметное влияние на чистоту поверхности заготовок.. Мы провели целевое испытание, чтобы интуитивно проанализировать, как динамический баланс шлифовального круга влияет на шероховатость поверхности заготовки..
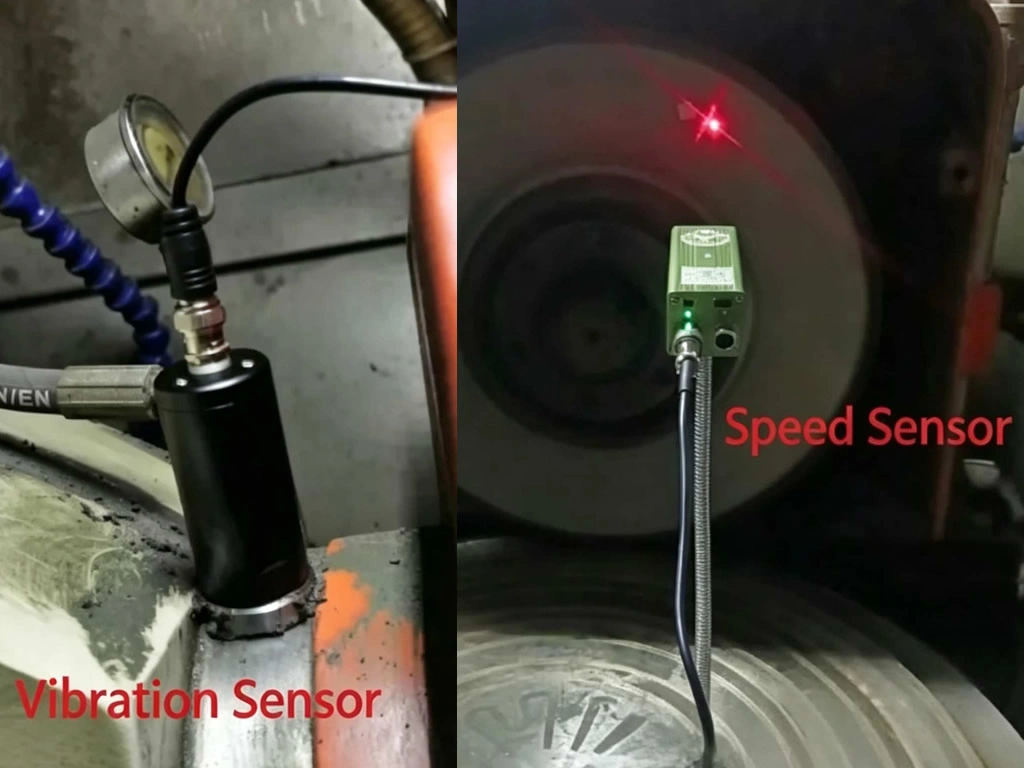
Влияние величины динамической балансировки шлифовального круга на шероховатость поверхности заготовки после шлифования
Тестовая конфигурация
- Станок: Плоскошлифовальный станок с поворотным столом и горизонтальным шпинделем
- Шлифовальный круг: 14А1 350×127×10×30×40Т, 80 шлифовальный круг CBN с зернистостью
- Заготовка: Пластина из термообработанной стали с наружным диаметром Φ350., марка материала 75Cr1
Параметры процесса шлифования
- Скорость вращения шпинделя: 1800 об/мин
- Режим подачи: 0.005 мм подача с каждой стороны
- Настройка подачи чернового шлифования: 10
- Завершите настройку скорости подачи шлифования.: 7
- Каждая заготовка проходит 50 черновые шлифовальные проходы с последующим 4 завершающие шлифовальные проходы, затем измеряется шероховатость поверхности
Инспекционные инструменты
- Портативный онлайн-динамический балансировщик Zheda
- Прибор для измерения шероховатости поверхности Mitutoyo
Результаты испытаний
- Когда амплитуда вибрации динамического баланса = 0.35 мм/с, шероховатость заготовки после шлифования Ra = 0.806
- Когда амплитуда вибрации динамического баланса = 0.04 мм/с, шероховатость заготовки после шлифования Ra = 0.607